Nøglepunkter i fremstillingsprocessen
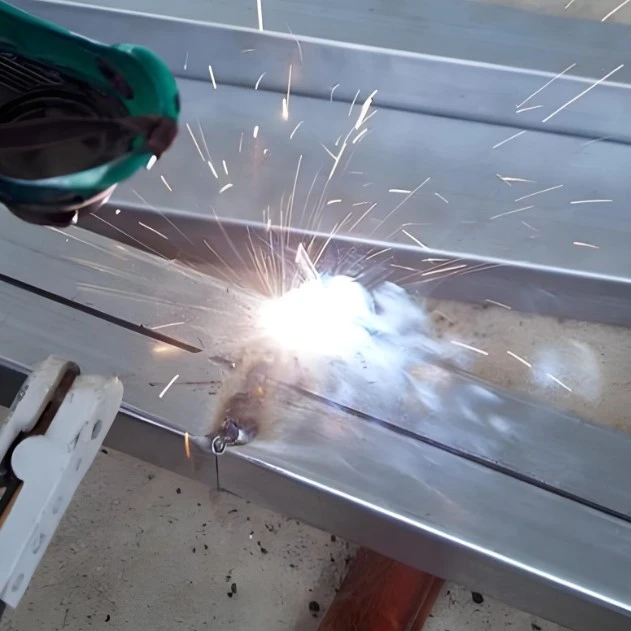
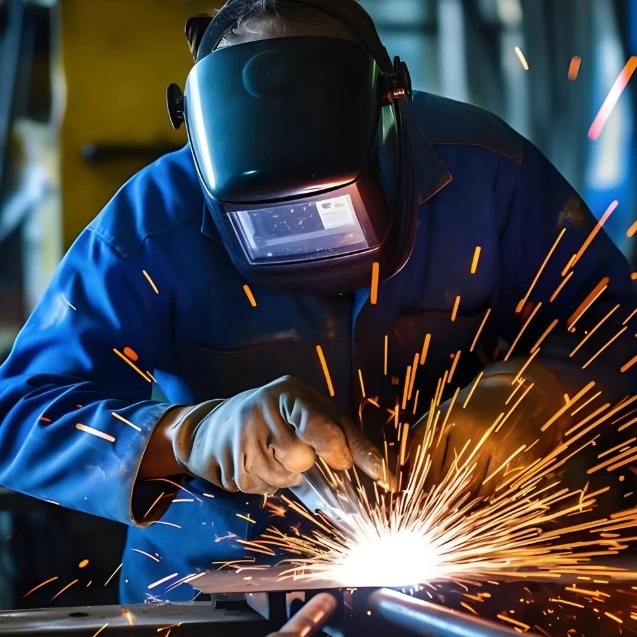
Fotovoltaisk svejsebehandling dækker nøgletrin såsom enkeltcellesvejsning, seriesvejsning, laminering og laminering. Hvert trin kræver streng kontrol af parametre for at sikre kvalitet:
Enkeltcelle svejsning: Brug en konstant temperatur loddekolbe til præcist at svejse den fortinnede loddestrimmel til solcellens hovednetlinjer. Temperaturen på loddekolbens hoved er strengt kontrolleret inden for 260-280°C, og svejsetiden er begrænset til inden for 3 sekunder for at undgå beskadigelse af solcellen på grund af høj temperatur;
Seriesvejsetrin: Forbind flere solceller i omvendt serie ved hjælp af loddestrimler. Afstandsfejlen for cellerne styres inden for ±0,5 mm, og fladheden af loddestrimlerne påvirker direkte den aktuelle transmissionseffektivitet;
Lamineringsproces: Læg materialerne i lag i rækkefølgen af hærdet glas, EVA-klæbende film, solcelleserier og bagsideark (TPT). Efter laminering udføres en EL-test for fuldstændigt at eliminere defekter såsom mikrorevner og ufuldstændig lodning;
Lamineringstrin: Brug en højtemperatur- og højtryksproces til at smelte og størkne EVA-klæbefilmen og danne en forseglet struktur. Temperaturen og støvsugningstiden skal justeres præcist i henhold til typen af EVA for at sikre tætningsydelsen.
Installations- og tilslutningsspecifikationer
Efter den fotovoltaiske svejsebehandling skal installationen og tilslutningen af komponenterne nøje følge standardspecifikationerne for at sikre en stabil drift af systemet:
1. Gelænderfiksering: Til udendørs installation kræves varmgalvaniserede stål- eller aluminiumsskinner. De skal fastgøres ved hjælp af bolte eller klemmer med en installationsfladhedsfejl på ≤ 2 mm og en diagonal afvigelse på < 4 mm;
2. Komponenttilslutning: MC4 fotovoltaiske stik bruges til inter-komponent tilslutning. Når du indsætter de positive og negative terminaler, skal der høres en "klik"-lyd for at bekræfte tætheden. Kablets bøjningsradius bør ikke være mindre end 48 mm for at undgå ældning af isoleringen på grund af direkte sollys;
3. Forgreningsbokssvejsning: Før svejsning af bypass-dioden og svejsebåndet kræves infrarød forvarmning. Forvarmningstemperaturen skal kontrolleres til 120-150 ℃, loddekolbens temperatur skal reduceres til 240-260 ℃, og svejsetiden skal forkortes til inden for 2 sekunder for at forhindre termisk skade på dioden;
4. Inspektion af færdigt produkt: Efter svejsning, lednings- og lavmodstandstest for at sikre, at forbindelsesmodstanden er < 0,5 mΩ. Brug samtidig røntgenbilleder til at kontrollere den indre tomhed i loddeforbindelserne, hvilket sikrer omfattende svejsekvalitet.
Spørgsmål og svar
1. Spørgsmål: Under den fotovoltaiske svejsebehandling kan høje temperaturer let beskadige battericellerne. Hvordan undgår man dette?
Svar: Dette kan opnås ved præcis styring af procesparametrene. Temperaturen på loddekolben til enkeltceller er begrænset til 260-280 ℃, og tiden er ikke mere end 3 sekunder. Temperaturen på loddekolben til tilslutningsboksen reduceres til 240-260 ℃, og tiden er ikke mere end 2 sekunder. Samtidig bruges professionelt temperaturkontroludstyr til realtidsovervågning for at undgå lokal overophedning.
2. Spørgsmål: Hvad skal der gøres, hvis forbindelsesmodstanden for de svejste komponenter er for høj?
Svar: Kontroller først loddebåndets vedhæftning til batteriets hovedgitterlinjer for at sikre, at der ikke er falsk lodning. For det andet skal du optimere svejsetemperatur- og tidsparametrene for at sikre, at loddebåndet og batteriet er fuldt integreret. Endelig skal du nøje udføre lav-modstandstest efter svejsning og omgående omarbejde 不合格-produkterne.
3. Spørgsmål: Svejseområderne for udendørs-installerede solcellekomponenter er tilbøjelige til at ældes. Hvordan sikrer man holdbarhed?
Svar: Støtterne er lavet af varmgalvaniseret stål eller aluminiumslegering for at forbedre anti-korrosionsevnen. Kablerne undgår direkte sollys og sikrer tilstrækkelig bøjningsradius. Tilslutningsboksen er godt forseglet. Fra både materiale og installationsdetaljer sikres svejseområderne stabile i lang tid.
4. Spørgsmål: Hvordan justeres parametrene under lamineringsfasen for forskellige typer EVA-klæbende film?
Svar: Lamineringstemperaturen og vakuumtiden skal justeres præcist i henhold til smeltepunktet og smelteindekset for EVA-klæbefilmen for at sikre, at EVA-klæbefilmen er fuldt smeltet og størknet, og danner en tæt tætningsstruktur. Specifikke parametre kan tilpasses af det professionelle tekniske team baseret på modellen af den klæbende film.
Shenghui Metal tager "præcis håndværk og stabil kvalitet" som sin kernekonkurrenceevne. Med mange års akkumuleret erfaring inden for fotovoltaisk svejsebehandling har det leveret stabile og pålidelige behandlingstjenester til flere solcelleenergiprojekter og har fået et godt ry i branchen. Vi kan præcist tilpasse svejseprocesser i henhold til specifikationer og materialekrav for solcellemoduler og understøtte hele processen fra små batch-prototyper til produktion i stor skala. Vi leverer detaljerede prislister og tilbud til support. Vi er et af de pålidelige fotovoltaiske svejsebearbejdningsmærker på verdensplan, og vi leverer kontinuerligt pålidelige Made in China-behandlingsresultater.
Hot Tags: Fotovoltaisk svejsebehandling, leverandør, producent
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик