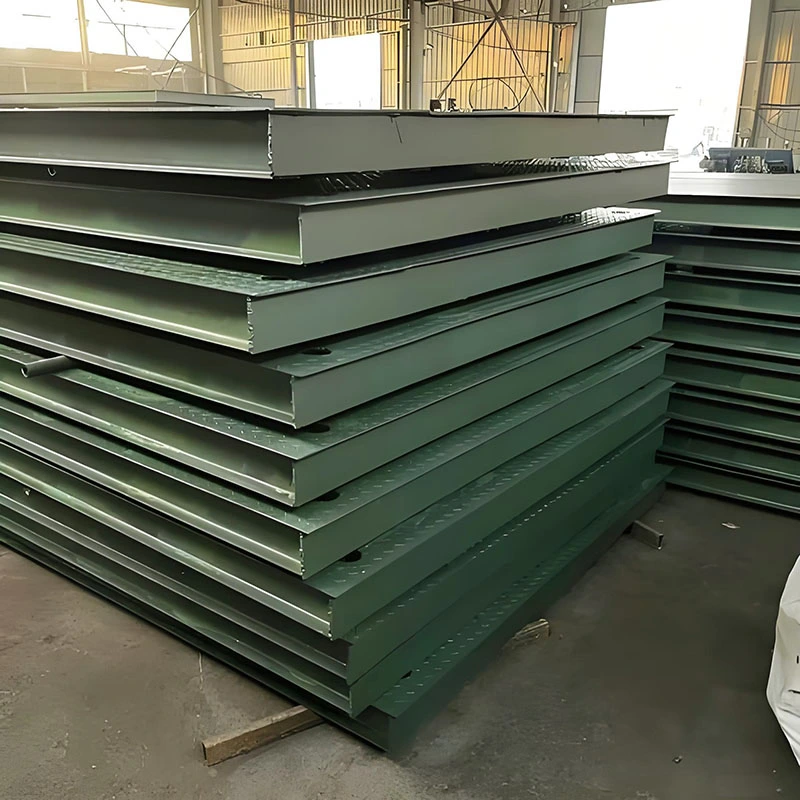
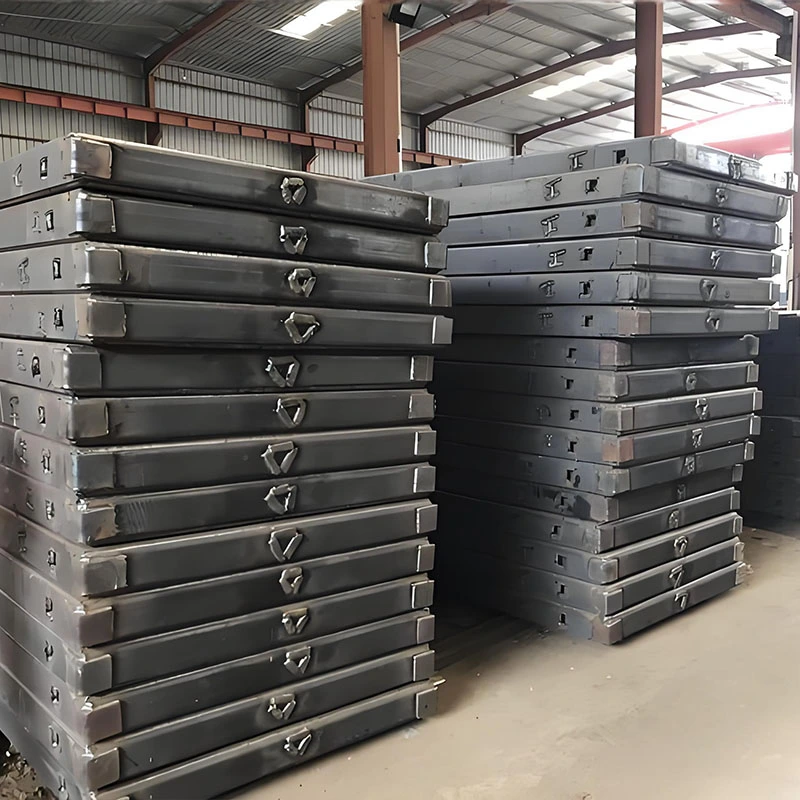
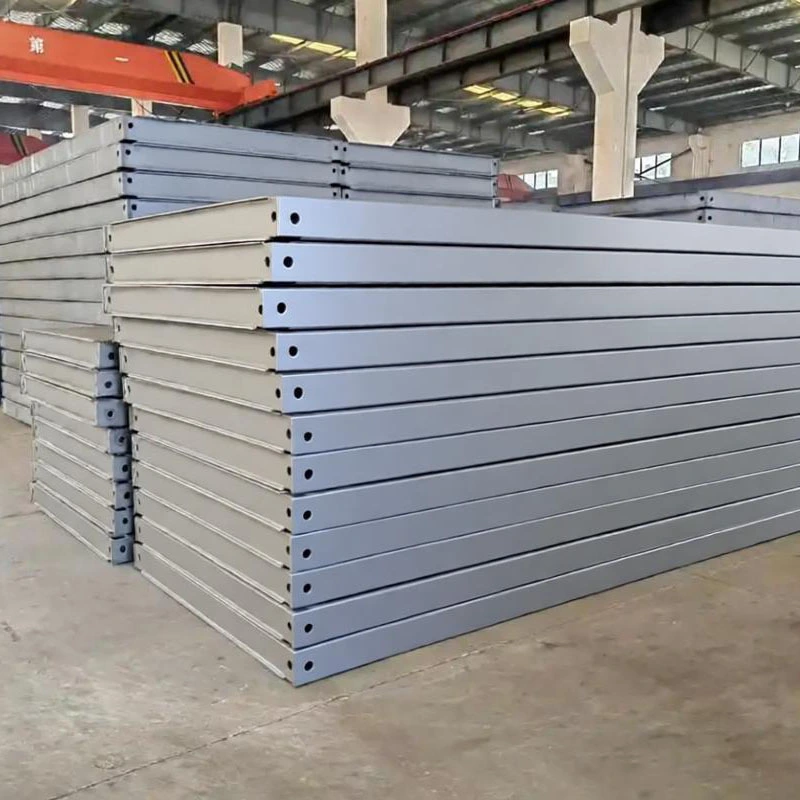
I stålkonstruktionsfremstilling, bygningsindramning og maskinfremstilling, svejsedeformation affirkantede og rektangulære rører et almindeligt problem. Deformation påvirker ikke kun komponenternes dimensionelle nøjagtighed og udseende planhed, men reducerer også den strukturelle bæreevne og øger omkostningerne til efterbearbejdning. At mestre videnskabelige svejseprocesser og operationelle punkter kan effektivt forhindre deformation og forbedre svejsekvaliteten og projekteffektiviteten.
Hovedårsagen til svejsedeformation er ujævn opvarmning af svejsningen og koncentrationen af krympespænding. Kontrol af deformation kræver, at der tages fat på fire aspekter: værktøjsfiksering, svejseparametre, svejsesekvens og eftersvejsningsbehandling. Før svejsning skal de firkantede og rektangulære rør placeres stabilt på værktøjsplatformen og fastspændes til positionering. Punktsvejsning bør udføres i de fire hjørner for at forhindre forskydning under svejsning. Fasen og siderne skal rengøres for at sikre god svejsesammensmeltning og reducere spændingsdeformation forårsaget af defekter.
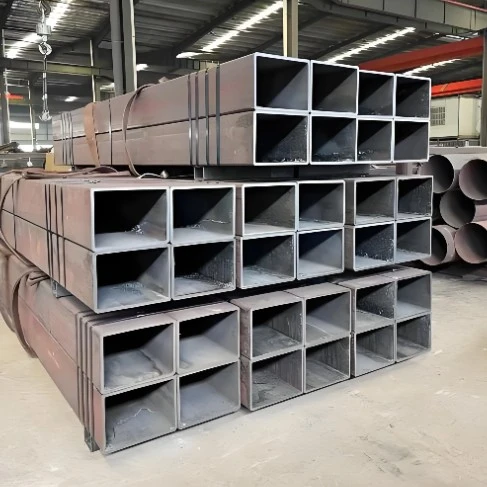
Under svejsning skal du bruge lavstrøm og høj svejsehastighedsparametre for at reducere varmetilførslen og undgå lokal overophedning af røret. Til lange svejsninger, brug segmenteret overspringssvejsning og symmetriske svejsemetoder, svejsning fra midten til begge ender, alternerende symmetrisk for at sikre jævn varmefordeling og modvirke krympespændinger. Til tykvæggedefirkantede og rektangulære rør, kan dobbeltsidet affasningssvejsning bruges til at optimere indtrængningsdybden og spændingsfordelingen, hvilket yderligere reducerer sandsynligheden for deformation.
Efter svejsning skal du straks udføre naturlig afkøling eller ældningsbehandling for at frigøre indre stress og forhindre sekundær deformation forårsaget af pludselig afkøling. For let deformerede komponenter skal du bruge mekanisk opretning eller ensartet varmeudretning for at sikre dimensionsnøjagtighed. Standardiserede svejseprocedurer og streng proceskontrol er nøglen til at forhindre deformation under svejsning af kvadratiske og rektangulære rør.
Valg af pålidelige, præcist dimensionerede firkantede og rektangulære rør kan reducere risikoen for svejsedeformation fra starten.Shenghui metaler en professionel producent af firkantede og rektangulære rør, med mange års erfaring i rørproduktion. Vi besidder avancerede produktionslinjer og et strengt kvalitetskontrolsystem, der gør os i stand til at producere kvadratiske og rektangulære rør i forskellige specifikationer og materialer. Vores produkter er meget præcise, har fremragende planhed og er velegnede til forskellige svejsescenarier. Med omfattende brancheerfaring kan vi yde teknisk vejledning og tilpassede tjenester til at hjælpe kunder med at løse svejse- og forarbejdningsudfordringer. Shenghui Metal har opnået tillid fra en bred vifte af kunder gennem stabil kvalitet, ærlig drift og omfattende service, hvilket gør det til et pålideligt valg til ingeniørkonstruktion og industriel fremstilling.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик