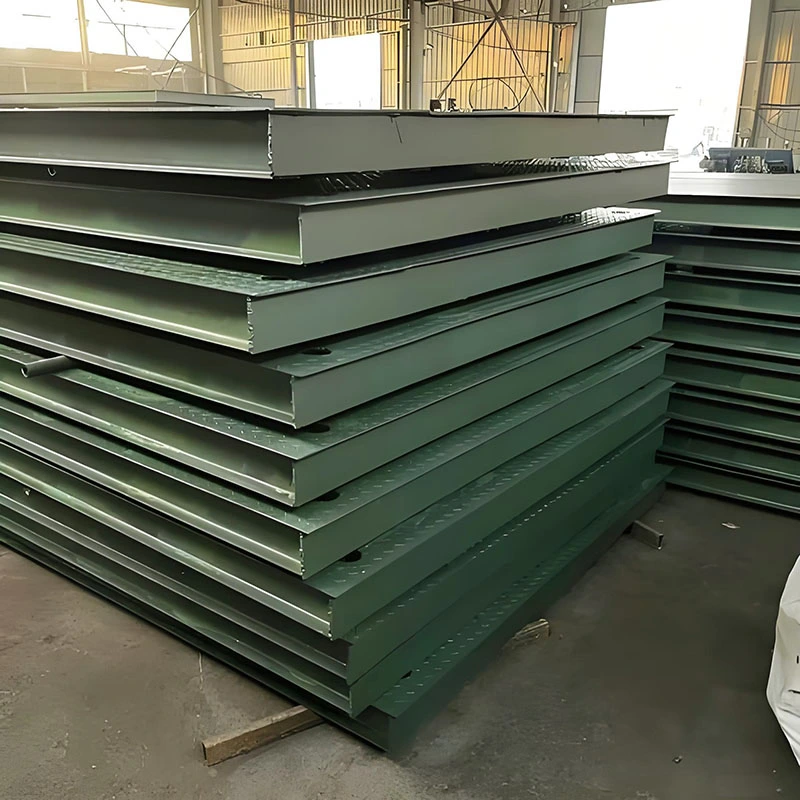
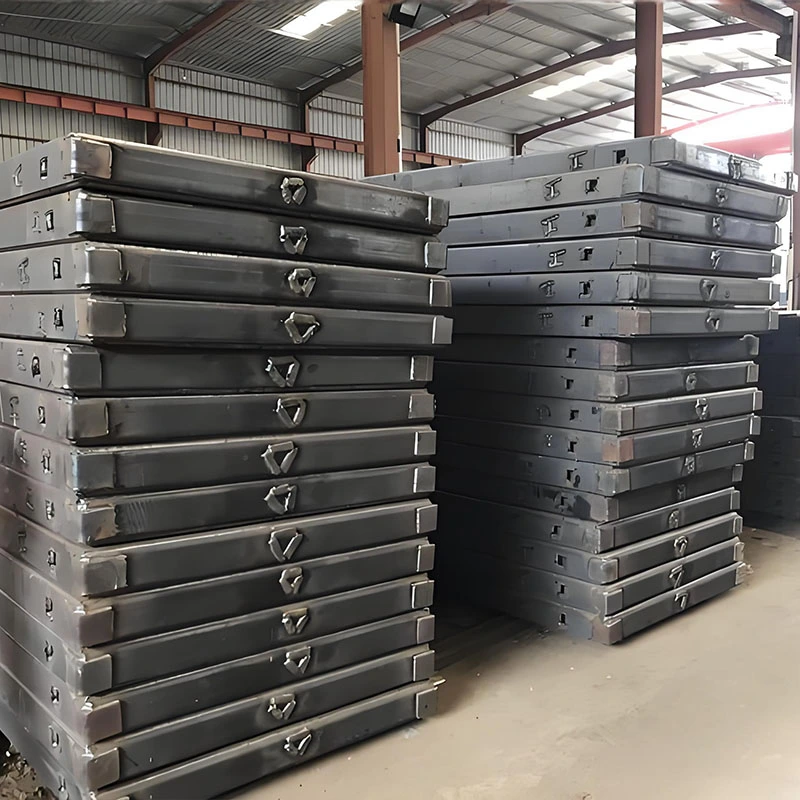
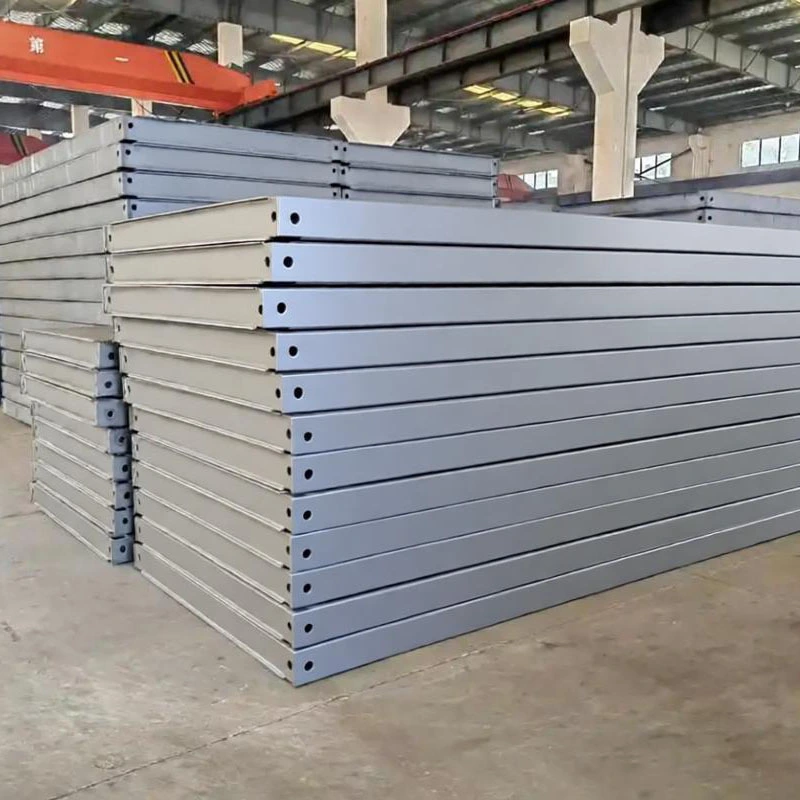
Landskabet for industriel fremstilling gennemgår et seismisk skift. Inden for kraftig metalfremstilling, hvor tykkelse, præcision og gennemløb ikke er til forhandling, bliver traditionelle metoder i stigende grad erstattet af en mere avanceret, effektiv og alsidig teknologi: høj effektlaserskæring. I årtier har vores fabrik været på forkant med metalforarbejdning, og vi har på første hånd set denne transformative udvikling. Spørgsmålet er ikke længere, om fabrikanterne vil anvende højeffektlasere, men hvor hurtigt de kan integrere dem for at forblive konkurrencedygtige. Denne teknologi er ikke længere en luksus; det er det nye benchmark for kapacitet, kvalitet og effektivitet i håndtering af krævende projekter. Hos Tianjin Shenghui Metal Products Co., Ltd. er vores investering i avancerede laserskæresystemer med høj effekt en kernedel af vores forpligtelse til at levere uovertruffen værdi til vores kunder inden for minedrift, byggeri, energi og tunge maskiner.
Indholdsfortegnelse
Hvad er højeffekt laserskæring, og hvordan adskiller det sig fra traditionelle metoder?
Højeffekt laserskæring, i forbindelse med industriel fremstilling, refererer typisk til systemer, der arbejder ved 6 kW og derover, hvor maskiner nu rutinemæssigt når 15 kW, 20 kW og endda 30 kW. I sin kerne er det en termisk adskillelsesproces, hvor en fokuseret laserstråle med høj energitæthed smelter, brænder eller fordamper materiale langs en programmeret bane, assisteret af en højtryksgasstråle for at udstøde det smeltede materiale og skabe en ren skæring. Vores fabrik anvender fiberlaserteknologi, hvor laserstrålen genereres i en aktiv fiber og leveres via et fleksibelt fiberkabel til skærehovedet. Dette giver overlegen elektrisk effektivitet, strålekvalitet og pålidelighed sammenlignet med ældre CO2-lasersystemer.
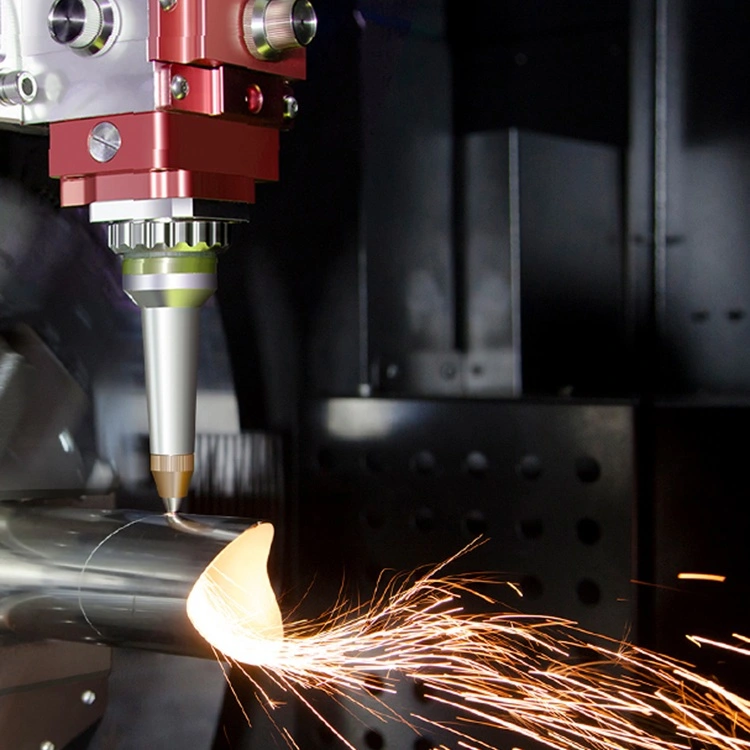
Den grundlæggende forskel fra traditionelle kraftige skæremetoder er dyb. Lad os sammenligne det med plasma- og oxyfuel-skæring:
-
Præcision og varmepåvirket zone (HAZ):Plasma- og oxybrændselskæring er processer med høj varme, der skaber en stor HAZ, hvilket fører til betydelig materialeforvrængning, kanthærdning og en bred skæring. Vores højeffekt laserskæring producerer en usædvanlig lille, fokuseret varmetilførsel. Dette resulterer i en minimal HAZ, praktisk talt ingen termisk forvrængning på det resterende materiale og en smal snit, der giver mulighed for indviklede konturer og tættere indlejring af dele, hvilket drastisk forbedrer materialeudnyttelsen.
-
Skærekvalitet og efterbehandling:Traditionelle metoder efterlader ofte en skrå kant, slagg (genstørknet slagge) og et oxideret lag, der kræver omfattende sekundær slibning eller bearbejdning. En vigtig fordel, vi kæmper for i vores proces, er laserens evne til at levere en firkantet, glat og ofte "klar-til-svejsning" skåret kant. Dette reducerer eller eliminerer efterbehandlingstid og -omkostninger, en kritisk faktor i tung fremstilling, hvor manuel efterbehandling er arbejdskrævende.
-
Alsidighed og automatisering:Mens plasma kæmper med reflekterende materialer som aluminium og messing, og oxy-brændstof er begrænset til jernholdige metaller, kan højeffektfiberlasere skære en lang række materialer - fra blødt stål og rustfrit stål til aluminium, kobber og messing - uden at ændre gaskilden til selve lasergenereringen. Desuden integreres laserskæring problemfrit med moderne CNC-styringer og automatiserede materialehåndteringssystemer. Vores produktionsgulv har automatiseret lastning og losning, hvilket giver mulighed for uafbrudt, slukket lys, hvilket er en game-changer for store volumen, tunge pladeprojekter.
-
Hastighed og driftsomkostninger:For tynde til mellemstore plader er laserskæring væsentligt hurtigere. For meget tykke plader (f.eks. over 30 mm) kan den rå skærehastighed være sammenlignelig med plasma, men når du medregner den overlegne kantkvalitet, der eliminerer sekundært arbejde, er den samlede jobtid ofte lavere. Driftsomkostningerne giver et nuanceret billede. Mens den indledende kapitalinvestering er højere, fører forbrugsomkostningerne (lasergasser vs. plasmaelektroder og dyser) og den elektriske effektivitet af fiberlasere til en lavere omkostning pr. meter snit i de fleste produktionsscenarier, især når man overvejer den holistiske produktionsarbejdsgang.
Efter vores erfaring hos Tianjin Shenghui Metal Products Co., Ltd. handlede skiftet ikke kun om at købe en ny maskine. Det repræsenterede en strategisk revision af hele vores fremstillingsfilosofi, der prioriterede præcision fra første snit for at minimere nedstrøms flaskehalse og maksimere den samlede projekteffektivitet.
Hvorfor er højeffektlaserskæring teknisk og økonomisk afgørende for tungt arbejde?
Den væsentlige karakter af højeffekt laserskæring til kraftig fremstilling er forankret i en konvergens af tekniske fordele, der direkte omsættes til økonomiske fordele. Det løser vedvarende smertepunkter i industrien.
Tekniske imperativer:
-
Skæring gennem tykke sektioner:Power er altafgørende. Med vores højeffektlasere (15kW+) kan vi konsekvent skære gennem blødt stål op til 50 mm og derover med høj kvalitet. Den øgede effekt giver mulighed for højere fremføringshastigheder selv ved disse tykkelser, hvilket bibeholder produktiviteten. Denne evne er afgørende for komponenter i strukturelle rammer, skibsbygning og mineudstyr.
-
Håndtering af varmeinput for strukturel integritet:Tunge fremstillinger involverer ofte kritiske svejsninger nær afskårne kanter. Den store HAZ fra plasma kan kompromittere ophavsmetalets egenskaber, hvilket kræver ekstra trin. Laserens lave varmetilførsel bevarer den metallurgiske integritet af basismaterialet, hvilket sikrer stærkere, mere forudsigelige svejsninger og reducerer risikoen for forvrængning i samlede strukturer. Denne pålidelighed er en hjørnesten i vores kvalitetssikring på vores fabrik.
-
Kompleksitet uden kompromis:Heavy-duty betyder ikke simpelt. Komponenter kræver ofte komplekse udskæringer, indvendige konturer og præcisionshuller til bolte og hydraulik. Laserskæring, styret af avanceret CAD/CAM-software, udfører disse komplekse geometrier med samme lethed som en lige linje, noget der er utroligt tidskrævende og dyrt med traditionelle metoder.
-
Gentagelighed og digital integration:Hver del er en perfekt digital kopi af den første. Dette niveau af repeterbarhed er umuligt at opnå manuelt og vanskeligt selv med manuel CNC plasma. Det sikrer udskiftelighed i montagen, hvilket er afgørende for store projekter og udskiftning af vedligeholdelsesdele.
Økonomiske fornødenheder:
-
Reduktion af de samlede ejeromkostninger (TCO):Mens forudgående omkostninger er højere, er TCO gunstig. Besparelser viser sig i:
- Materialebesparelser: Forbedret indlejringssoftware kombineret med et smalt snit kan forbedre materialeudbyttet med 2-8 %, en massiv besparelse på dyre tunge plader.
- Reduktion af arbejdsomkostninger: Automatisering reducerer den direkte operatørtid pr. del. Endnu vigtigere er reduktionen eller elimineringen af sekundær efterbehandling (slibning, fræsning) den største arbejdsbesparelse.
- Forbrugsstoffer og energieffektivitet: Fiberlasere har vægstikeffektiviteter på over 40 %, hvilket langt overgår CO2-lasere eller det konstante gasforbrug af oxy-fuel.
-
Aktivering af nye forretningsmodeller:Hurtigheden og fleksibiliteten af vores laserskæringstjenester giver os mulighed for at reagere på presserende forespørgsler og kortsigtede projekter rentabelt. Det gør just-in-time-fremstilling mere gennemførlig for tunge komponenter, hvilket reducerer omkostningerne til kundens lagerbeholdning.
-
Kvalitet som økonomisk drivkraft:Levering af komponenter, der passer perfekt første gang, eliminerer kostbart efterarbejde og forsinkelser på kundens samlebånd. Denne pålidelighed bygger langsigtede partnerskaber og reducerer skjulte omkostninger for vores kunder, hvilket gør vores service fra Tianjin Shenghui Metal Products Co., Ltd. til et værdidrevet valg, ikke kun en omkostningspost.
Det økonomiske argument er klart: laserskæring med høj effekt forvandler et omkostningscenter (skæring og klargøring) til en strategisk fordel, hvilket gør det muligt for fabrikanter at byde mere konkurrencedygtigt på komplekse projekter og samtidig beskytte deres fortjenstmargener.
Hvilke nøgleparametre i højeffekt laserskæremaskiner betyder mest?
Valg og betjening af et laserskæresystem med høj effekt handler ikke kun om watt. At forstå samspillet mellem nøgleparametre er det, der gør det muligt for en fabrik som vores at optimere ydeevnen til kraftige materialer. Her beskriver vi de kritiske specifikationer, der definerer vores kapacitet.
|
Parameter
|
Typisk rækkevidde for Heavy-Duty
|
Indvirkning på fremstilling og vores implementering
|
| Laser Power |
6 kW til 30 kW+ |
Dikterer maksimal tykkelse og skærehastighed. Vores primære produktionsmaskiner er på 15kW og 20kW, hvilket giver den optimale balance til at skære 25-50 mm stål ved høje hastigheder og samtidig bevare kantkvaliteten. Magt påvirker direkte vores gennemstrømning. |
| Strålekvalitet (BPP) |
< 2 mm*mrad (lavere er bedre) |
Måske mere kritisk end rå magt. Et nærlysparameterprodukt betyder en tættere, mere fokuseret stråle. Dette giver mulighed for finere snit, mindre snit og evnen til at skære tykkere materialer med given kraft. Det er hemmeligheden bag vores højkvalitets kanter på tyk plade. |
| Skæreseng Størrelse & Kapacitet |
Ofte 6m x 2,5m eller større; 20-40 Ton lasteevne |
Definerer størrelsen og vægten af pladen, vi kan behandle. Vores systemer er designet til tunge plader i fuld størrelse, med robuste støttestrukturer for at forhindre nedbøjning under skæring, hvilket sikrer nøjagtighed på tværs af hele sengen. |
| Lineær drev og positioneringsnøjagtighed |
Positioneringsnøjagtighed: ±0,05 mm/m, Gentagelighed: ±0,03 mm |
Sikrer dimensionspræcision over store, tunge dele. Højtydende lineære drev og stiv maskinkonstruktion bevarer denne nøjagtighed selv under hurtige accelerationer og vægten af tykt materiale, hvilket er grundlæggende for vores dels konsistens. |
| Assist gassystem & tryk |
Højtryksoxygen (til tykt stål op til 500 psi), nitrogen (til kanter af høj kvalitet) |
Gaskemien og trykket er afgørende for processtyring. Til skæring af tykt snit bruger vi ilt med høj renhed til at skabe en eksoterm reaktion, der øger energitilførslen. Til rustfrit stål og aluminium giver højtryksnitrogen (op til 25 bar) rene, oxidfrie kanter. Vores systemer har robust gaslevering for at opretholde ensartet tryk. |
| Dyseteknologi og skærehoveder |
Automatiske dyseskiftere, kapacitive højdesensorer |
Automatisering er nøglen til oppetid. Vores hoveder har automatisk dyserengøring og -skiftning, der opretholder optimale skæreforhold. Avancerede højdesensorer opretholder en præcis afstandsafstand, selv over skæve eller ujævne plader – en almindelig udfordring i tung fremstilling. |
| Kontrolsystem og software |
Avanceret CNC med materialedatabase |
Operationens hjerne. Vores systemer bruger sofistikeret software med præ-optimerede parametre til tusindvis af materiale-tykkelse-effekt kombinationer. Dette giver vores operatører mulighed for at fokusere på indlejring og arbejdsgang, ikke manuel parametergætning, hvilket sikrer optimale resultater fra første klipning. |
I vores daglige drift hos Tianjin Shenghui Metal Products Co., Ltd., stoler vi ikke kun på disse parametre som statiske tal. Vi finjusterer dem løbende gennem vores procesekspertise. For eksempel er optimering af gastryk og skærehastighed for en specifik batch af 40 mm AR400 slidbestandigt stål en anvendelse af vores dybe viden, der sikrer, at vi leverer dele, der opfylder de hårdeste slidbestandige specifikationer. Denne tekniske beherskelse, der er indbygget i ethvert laserskærejob, er det, der adskiller vores fabrik.
Hvordan skaber højeffekt laserskæringsapplikationer håndgribelige fordele?
Beviset på højeffekts laserskæring er i den virkelige verden applikationer på tværs af tunge industrier. Lad os undersøge specifikke use cases, hvor vores evner leverer målbare resultater.
Udstyr til minedrift og jordflytning:
-
Komponenter:Skovltænderadaptere, skinneled, chassissektioner, slidplader, strukturelle understøtninger.
-
Realiserede fordele:Disse dele kræver ekstrem holdbarhed. Laserskæring giver mulighed for præcis profilering af Hardox og andre slidstål med minimal varmetilførsel, hvilket forhindrer tidlig revnedannelse eller svigt. Nøjagtigheden sikrer perfekt tilpasning til efterfølgende hardfacing eller svejsning, hvilket forlænger komponentens levetid. For et nyligt projekt reducerede vores laserskæring af komplekse slidpladekonturer kundens monteringstid med 15 % på grund af elimineringen af fit-up slibning.
Konstruktions- og konstruktionsstål:
-
Komponenter:Tilslutningsplader, kiler, bjælkeendedetaljer, tilpassede beslag, arkitektoniske elementer.
-
Realiserede fordele:Hastighed og nøjagtighed er konge. Højeffektlasere kan hurtigt behandle tykke forbindelsesplader med flere bolthuller og komplekse former. Præcisionen sikrer, at hullerne flugter perfekt i marken, hvilket eliminerer dyr oprømning eller markmodifikationer. Vores indlejringssoftware minimerer skrot fra disse typisk mindre, men talrige dele, hvilket direkte forbedrer projektmargener for vores kunder.
Tung transport og landbrugsmaskiner:
-
Komponenter:Rammeskinner, akselstøtter, kabinekonstruktioner, mejetærskerblade, gearkassehuse.
-
Realiserede fordele:Disse applikationer blander tykke materialer med komplekse geometrier. Laserskærende håndtag begge problemfrit. Evnen til at skære rene huller til hydrauliske ledninger direkte ind i tykke rammeelementer, klar til svejsning, strømliner hele fremstillingsrørledningen. Konsistensen af vores laserskæring betyder, at hver del i et produktionsforløb er identisk, afgørende for fremstilling af samlebånd.
Energi og infrastruktur:
-
Komponenter:Vindmølledele (flanger, beslag), trykbeholdersegmenter, strukturelle knudepunkter til broer, elproduktionshuse.
-
Realiserede fordele:Her er kvalitet og certificering i højsædet. De rene, slaggfrie kanter fra laserskæring giver en fremragende svejseforberedelsesoverflade, hvilket fører til svejsninger med højere integritet, der kan bestå streng røntgen- eller ultralydstestning. Den digitale sporbarhed af CNC-laserskæring - hvor hvert snit er fra en certificeret tegning - understøtter den strenge dokumentation, der kræves i disse sektorer.
På tværs af alle disse applikationer omfatter de håndgribelige fordele, vi observerer og leverer til vores partnere:Reducerede leveringstider(hurtigere skæring + mindre sekundært arbejde),Forbedret designfrihedLavere samlede projektomkostninger (gennem materialebesparelser og arbejdskraftreduktion), ogForbedret produktydelse(gennem bedre passende komponenter med overlegen kantintegritet). Hver dag på vores fabrik ser vi, hvordan laserskæring med høj effekt forvandler ambitiøse designs til pålidelige, robuste virkelighed forTianjin Shenghui Metal Products Co., Ltd.og vores kunder.
Hvad bringer fremtiden for laserskæring i tung fremstilling?
Udviklingen er langt fra slut. Banen peger mod endnu større integration, intelligens og kapacitet, hvilket styrker laserskæringens centrale rolle.
-
Effektforøgelser og procesforfining:Laserkraften vil fortsætte med at stige, hvilket gør 50 mm+ stålskæring ved høje hastigheder mere rutinepræget. Fokus vil dog skifte til "smart power"-styring - dynamisk justering af effekt, frekvens og stråletilstand under et snit for at optimere til forskellige funktioner (f.eks. høj hastighed på tynde baner, høj effekt på tykke vægge) inden for en enkelt del, hvilket yderligere forbedrer cyklustider og kantkvalitet.
-
Hyper-Automation og Lights-Out-fabrikker:Integrationen af laserskæring med opstrøms- og nedstrømsprocesser vil blive uddybet. Vi forestiller os fuldt automatiserede linjer, hvor rå plade opbevares, hentes, laserskæres, sorteres og derefter transporteres til robotsvejseceller – alt sammen med minimal menneskelig indgriben. Vores investering i automatisering er et skridt i retning af denne fremtid, og maksimerer udnyttelsen af vores højeffekt laserskæringsaktiver 24/7.
-
AI og forudsigelig proceskontrol:Kunstig intelligens vil gå fra koncept til standardværktøj. Maskinlæringsalgoritmer vil analysere sensordata (tilbagereflektion, smeltebassinovervågning) i realtid for at forudsige og korrigere for defekter som slaggdannelse eller gennemboringsfejl, før de sker, hvilket garanterer første dels korrekthed og reducerer skrot på dyre materialer.
-
Hybrid produktion:Grænsen mellem subtraktiv (skærende) og additiv (opbyggende) fremstilling vil udviskes. Laserskærehoveder vil blive integreret med laser metal deposition (LMD) hoveder på den samme maskine. Dette giver mulighed for at skære en del fra plade og derefter tilføje komplekse funktioner eller slidbestandig beklædning i en enkelt opsætning, hvilket åbner nye muligheder for reparation og kompleks deloprettelse.
-
Bæredygtighedsdrev:Den iboende effektivitet af fiberlasere vil være et stort aktiv. Reduktionen af materialespild gennem optimal indlejring, det lavere energiforbrug pr. del, og elimineringen af mange kemiske renseprocesser forbundet med andre skæremetoder positionerer laserskæring som det grønnere valg. Dette stemmer overens med den voksende efterspørgsel efter bæredygtig fremstillingspraksis på tværs af vores branche.
For en fremadskuende producent som Tianjin Shenghui Metal Products Co., Ltd. er det en del af vores DNA at holde sig ajour med disse tendenser. Vores forpligtelse er ikke bare at adoptere teknologi, men at forstå og udnytte den til at løse vores kunders fremtidige udfordringer i dag. Fremtiden for tung fabrikation er digital, automatiseret og laserfokuseret, og vores fabrik bygges for at lede den fremtid.
Konklusion
Beviserne er overvældende. Højeffekt laserskæring er gået fra et avanceret alternativ til en essentiel kerneteknologi for enhver seriøs metalfabrikant. Den adresserer den kritiske triade af moderne produktionskrav:højere kvalitet, lavere omkostninger og kortere time-to-market.Den tekniske evne til at skære tykke materialer med præcision, minimal varmetilførsel og enestående kantkvalitet, kombineret med de økonomiske fordele ved reduceret arbejdskraft, materialebesparelser og procesintegration, skaber en ubestridelig konkurrencefordel.
Hos Tianjin Shenghui Metal Products Co., Ltd. har vi gjort denne teknologi til hjørnestenen i vores produktion. Vores ekspertise er ikke kun i at eje maskinerne; det er at mestre procesparametrene, integrere dem med vores bredere fremstillingsworkflow og anvende denne evne til at løse komplekse udfordringer for vores kunder i de mest krævende sektorer.
Hvis dine projekter involverer tunge plader, komplekse geometrier og et behov for pålidelige komponenter af høj kvalitet, er partnerskab med en producent udstyret med avanceret højeffekt laserskæring ikke længere valgfrit – det er vigtigt. Vi inviterer dig til at evaluere de samlede omkostninger og tidslinje for dit næste projekt, i betragtning af de holistiske besparelser, som vores tilgang kan give.
Er du klar til at opleve præcisionen og effektiviteten af laserskæring med høj effekt på dine tunge fabrikationsbehov? Kontakt vores ingeniørteamhos Tianjin Shenghui Metal Products Co., Ltd. i dag for en konsultation. Del dine tegninger eller specifikationer, og lad os give en detaljeret analyse af, hvordan vores laserskæringsfunktioner kan optimere dit design, reducere dine omkostninger og fremskynde dit projekts tidslinje.
Ofte stillede spørgsmål (FAQ)
Hvorfor bliver laserskæring med høj effekt essentiel for tung metalfremstilling?
Spørgsmål 1:Hvad er hovedårsagen til, at tunge fabrikanter skifter til højeffekt laserskæring over plasma?
Svar:Den primære drivkraft er de samlede omkostninger og kvalitetsfordel. Mens plasma har en lavere initial maskinomkostning, giver højeffekt laserskæring overlegen skærekvalitet, der ofte eliminerer dyr sekundær bearbejdning eller slibning, giver meget højere præcision for komplekse dele og giver mulighed for tættere materialeindlejring for at reducere spild. Over hele projektets livscyklus – i betragtning af materialeudbytte, arbejde til efterbehandling og montering af montering – viser laserskæring sig mere effektiv og omkostningseffektiv til en bred vifte af tunge applikationer.
Spørgsmål 2:Hvor tykt af et materiale kan højeffektlasere effektivt skære til industrielle anvendelser?
Svar:Effektiv skæretykkelse afhænger af materialetype, laserstyrke og ønsket kantkvalitet. For blødt stål kan en 15 kW laser skære rent op til omkring 25-30 mm ved høje hastigheder og kan behandle op til 40-50 mm med passende parametre. Med 20-30 kW lasere strækker den øvre grænse sig til 50-60 mm og derover. For rustfrit stål og aluminium er den maksimale snittykkelse typisk mindre, men stadig betydelig (f.eks. 25-35 mm med 20 kW). Det er afgørende at rådføre sig med en ekspert, som vores team, for at matche kraften til dit specifikke materialemix.
Spørgsmål 3:Fordrejer den høje varme fra en laser tykke metalplader?
Svar:Kontraintuitivt skaber højeffekt laserskæring *mindre* vridning end plasma- eller oxyfuel-skæring for de fleste tykkelser. Dette skyldes, at varmetilførslen er meget koncentreret og bevæger sig hurtigt. Det lokale område opvarmes og afkøles hurtigt, hvilket minimerer spredningen af varme til det omgivende materiale (den varmepåvirkede zone). Dette er en vigtig fordel, da det bevarer planheden af den resterende plade og geometrien af den afskårne del, hvilket reducerer efterskæringsarbejdet.
Spørgsmål 4:Er laserskæring økonomisk til små-batch eller enkeltstående tunge dele, eller kun til masseproduktion?
Svar:Det er usædvanligt økonomisk til små batcher og prototyper. Opsætningen er rent digital - indlæsning af en CAD-fil - uden fysisk værktøj eller skabeloner påkrævet. Det betyder, at der stort set ingen opsætningsomkostninger eller tidsforskel er mellem at skære en del eller hundrede. Denne fleksibilitet gør den ideel til specialfremstilling, prototyping og vedligeholdelse/reparation/drift (MRO) dele, hvilket giver mulighed for omkostningseffektiv produktion af enkelte, komplekse komponenter.
Spørgsmål 5:Hvad er begrænsningerne eller udfordringerne ved højeffekt laserskæring på meget tykt (f.eks. 50 mm+) konstruktionsstål?
Svar:I den ekstreme øvre ende af tykkelsen omfatter udfordringerne at opnå en perfekt firkantet snit i hele dybden (tilspidsning kan forekomme), at styre det høje hjælpegastryk og det nødvendige forbrug og at opretholde skærehastigheden for at forhindre overdreven smeltning. Skåret kant kan også have en lidt mere ru finish sammenlignet med tyndere snit. Til disse ekstreme applikationer kræver processen omhyggelig parameteroptimering af erfarne teknikere. Ofte, for de allertykkeste sektioner (f.eks. over 60 mm), kan en kombination af processer – såsom laserskæring af profilen og derefter bearbejdning af kanten til en svejseforberedelse – være den mest effektive løsning. Vi vurderer dette fra sag til sag for at sikre det bedste resultat.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик